
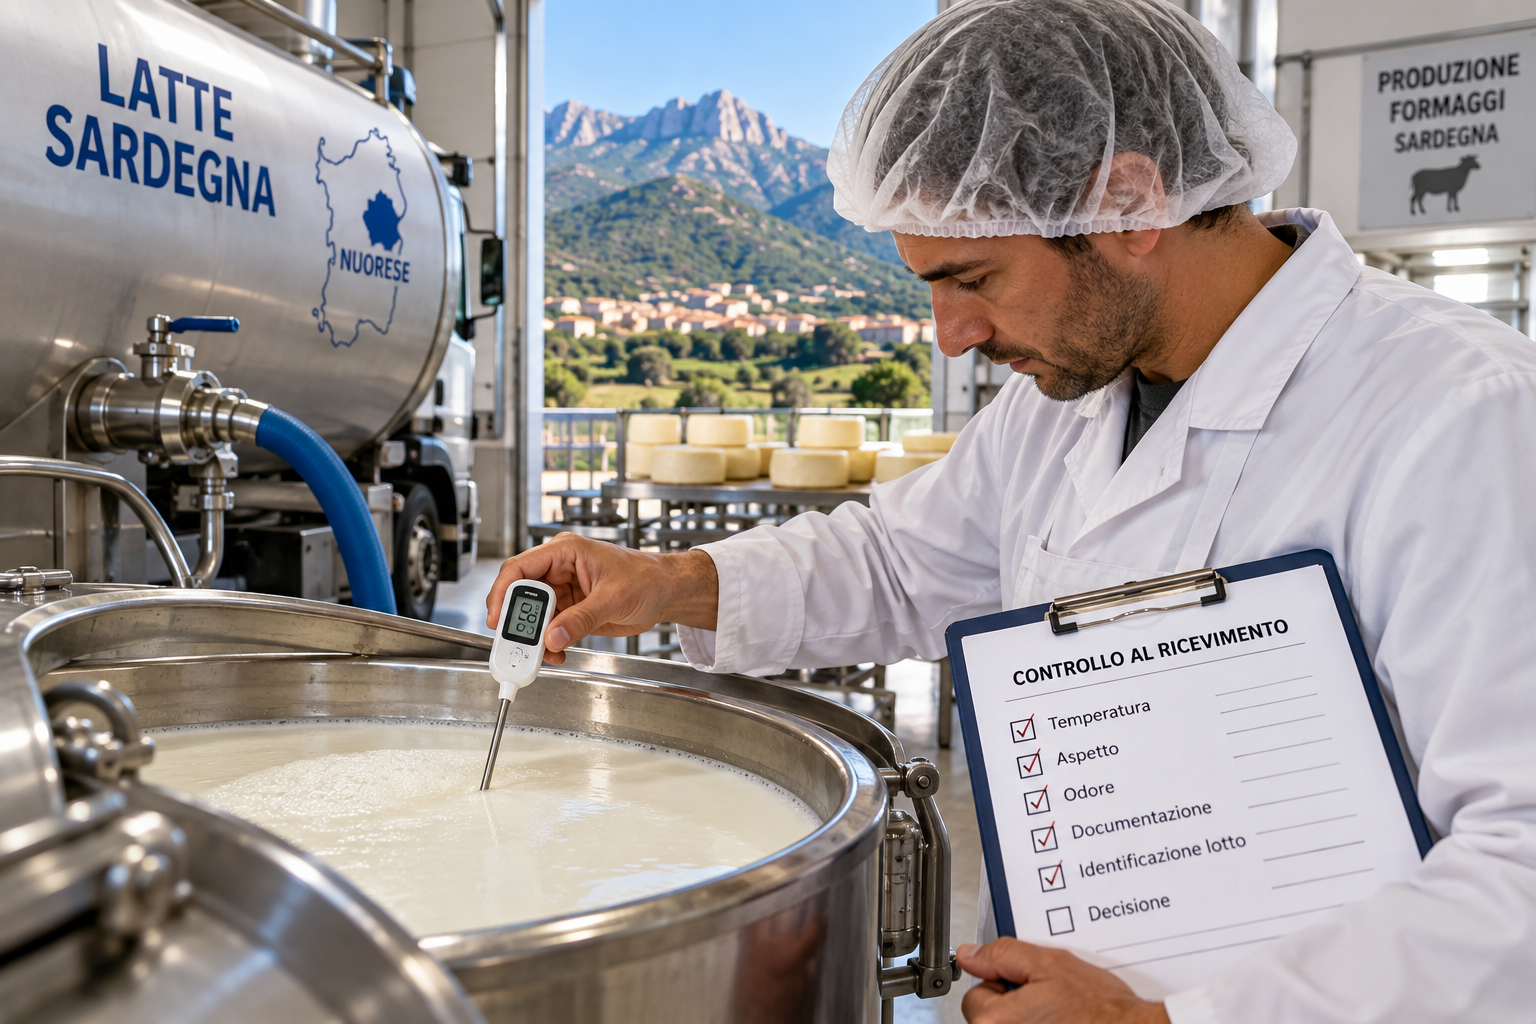
Dal ricevimento della materia prima alla decisione sul suo utilizzo: perché una temperatura anomala non può essere risolta semplicemente compilando una scheda HACCP. Il latte arriva in caseificio. Ma…
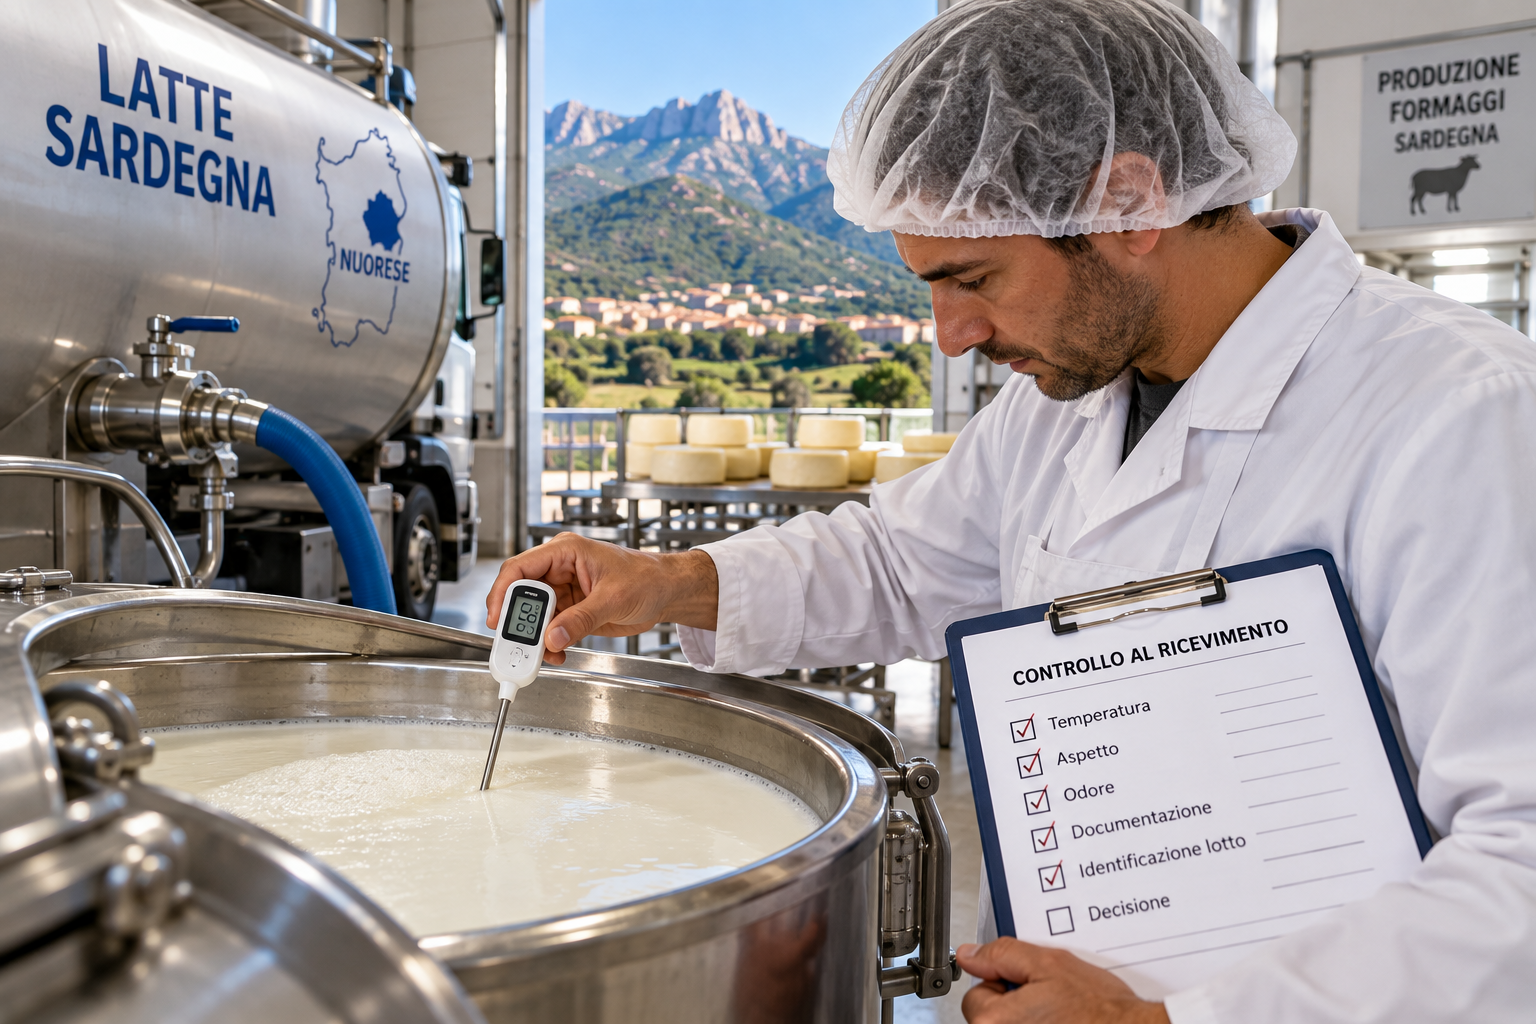
Dal ricevimento della materia prima alla decisione sul suo utilizzo: perché una temperatura anomala non può essere risolta semplicemente compilando una scheda HACCP.
Il latte arriva in caseificio. Ma la temperatura rilevata non è quella attesa.
È mattina in un piccolo caseificio del Nuorese.
Il latte appena consegnato deve entrare nel ciclo produttivo. Gli operatori sono pronti, le attrezzature sono state predisposte e la lavorazione è programmata.
Durante il controllo al ricevimento, però, emerge un'anomalia: la temperatura del latte è superiore al valore previsto per quella fase.
Che cosa deve fare il responsabile?
Accettare comunque la materia prima? Raffreddarla rapidamente? Avviare la trasformazione? Contattare il fornitore? Bloccare il lotto?
La risposta non può essere automatica.
Dipende dalle condizioni di raccolta e trasporto, dai tempi trascorsi, dalle caratteristiche del latte, dal processo produttivo, dalle disposizioni normative applicabili e dalle procedure aziendali.
Il vero problema non è soltanto rilevare una temperatura non conforme. È sapere quali decisioni prendere prima che quella materia prima entri nella produzione.
Lo scenario è ipotetico, ma descrive una situazione che ogni impresa lattiero-casearia deve essere preparata a gestire.
Perché la temperatura del latte crudo è così importante?
Il latte crudo è una materia prima deperibile che può contenere microrganismi provenienti dall'animale, dall'ambiente di mungitura, dalle attrezzature o dalle successive operazioni di manipolazione.
La refrigerazione contribuisce a limitare la moltiplicazione di molti microrganismi, ma non elimina quelli già presenti.
Per questo la gestione della temperatura deve essere considerata insieme ad altri elementi: igiene della mungitura, pulizia degli impianti, tempi di raccolta, trasporto, condizioni microbiologiche della materia prima e destinazione tecnologica.
Un'anomalia termica può essere il segnale di un problema nella catena del freddo, ma non consente, da sola, di stabilire automaticamente se un determinato lotto sia sicuro oppure debba essere scartato.
Serve una valutazione documentata, svolta da personale competente, nel rispetto dei requisiti applicabili.
Quali temperature prevede la normativa europea?
Il riferimento principale per il latte crudo destinato alla trasformazione è il Regolamento (CE) n. 853/2004, Allegato III, Sezione IX.
La normativa distingue diverse fasi.
Dopo la mungitura, il latte deve essere raffreddato immediatamente:
a non più di 8 °C, in caso di raccolta giornaliera;
a non più di 6 °C, quando la raccolta non è giornaliera.
Durante il trasporto, deve essere mantenuta la catena del freddo e, all'arrivo allo stabilimento di destinazione, la temperatura del latte non deve superare 10 °C, fatte salve le deroghe previste dalla normativa.
Nello stabilimento di trasformazione, il latte deve essere rapidamente raffreddato a non più di 6 °C e mantenuto a tale temperatura fino alla lavorazione, salvo i casi specificamente previsti.
Tra questi rientrano, alle condizioni stabilite dal regolamento, l'avvio della trasformazione immediatamente dopo la mungitura o entro quattro ore dall'accettazione nello stabilimento, nonché determinate esigenze tecnologiche autorizzate dall'autorità competente.
È fondamentale comprendere che 10 °C all'arrivo e 6 °C durante la conservazione prima della lavorazione non sono valori intercambiabili.
Inoltre, le eccezioni normative non costituiscono un'autorizzazione generale a utilizzare latte che abbia subito una gestione termica inadeguata.
Una temperatura anomala significa che il latte deve essere sempre respinto?
Non necessariamente. Ma non significa neppure che possa essere utilizzato senza ulteriori verifiche.
Il responsabile deve innanzitutto stabilire se esiste una reale non conformità rispetto ai requisiti applicabili alla specifica situazione.
Occorre distinguere almeno tre circostanze.
La prima: la temperatura rilevata è compatibile con il quadro normativo e con il processo previsto. In questo caso devono comunque essere rispettati gli altri requisiti di accettazione.
La seconda: la temperatura supera un limite applicabile o un criterio stabilito dal piano di autocontrollo. Il lotto deve essere gestito secondo la procedura di non conformità, evitando che venga utilizzato prima di una decisione adeguatamente motivata.
La terza: l'anomalia è accompagnata da altre criticità, come tempi di trasporto incerti, documentazione incompleta, problemi igienici o sospetti sulla sicurezza microbiologica.
In quest'ultimo caso la valutazione deve considerare l'insieme dei pericoli e può richiedere approfondimenti specialistici, accertamenti e l'adozione di misure più restrittive.
Non è corretto presumere che un semplice raffreddamento successivo renda automaticamente sicuro un latte precedentemente esposto a condizioni inadeguate.
Come deve comportarsi il responsabile del caseificio?
Una procedura aziendale efficace deve consentire di prendere decisioni coerenti, tracciabili e tempestive.
Identificare e separare la materia prima interessata
Il latte potenzialmente non conforme non deve essere immesso automaticamente nel ciclo produttivo.
Occorre identificare il lotto, impedirne l'utilizzo non autorizzato e mantenere condizioni adeguate durante le verifiche.
Verificare la misurazione
Prima di assumere una decisione definitiva, bisogna accertare che la temperatura sia stata rilevata correttamente.
Sono rilevanti l'idoneità dello strumento, il metodo di misurazione, il punto di rilevazione e le eventuali registrazioni disponibili.
Ricostruire tempi e condizioni
Il responsabile deve raccogliere le informazioni pertinenti: ora di mungitura, raccolta, trasporto, arrivo, eventuali soste, temperature registrate e caratteristiche del processo previsto.
La valutazione deve riguardare la storia del lotto, non soltanto il valore rilevato al momento della consegna.
Valutare il rischio e decidere la destinazione
La decisione deve essere assunta da personale competente, secondo le procedure aziendali e le disposizioni applicabili.
A seconda dell'esito, il lotto potrà essere accettato, sottoposto a ulteriori verifiche, respinto o destinato ad altra gestione consentita.
Non deve essere considerato idoneo sulla base della sola esigenza di evitare una perdita economica.
Registrare la non conformità e le azioni correttive
La documentazione deve permettere di ricostruire il problema, le verifiche, le decisioni, i soggetti coinvolti e le eventuali azioni rivolte al fornitore o al processo interno.
Se l'anomalia si ripete, occorre intervenire anche sulle sue cause.
Il trattamento termico può risolvere il problema?
È una domanda particolarmente delicata.
La pastorizzazione e gli altri trattamenti termici validati possono contribuire al controllo di specifici pericoli microbiologici, ma non costituiscono una soluzione universale per qualsiasi latte non conforme.
L'efficacia dipende dal processo applicato e dai pericoli presenti.
Inoltre, alcune alterazioni o sostanze eventualmente prodotte prima del trattamento potrebbero non essere eliminate nelle condizioni normalmente utilizzate.
Per questo non è corretto decidere di utilizzare un lotto potenzialmente non sicuro semplicemente perché verrà successivamente sottoposto a trattamento termico.
La valutazione deve precedere l'utilizzo e considerare le caratteristiche effettive del prodotto e del processo.
Perché il problema interessa particolarmente i caseifici del Nuorese?
La produzione lattiero-casearia è una componente importante dell'economia agroalimentare delle aree interne della Sardegna.
Nel Nuorese, tra piccoli allevamenti, produzioni ovine e caprine, laboratori artigianali e imprese di trasformazione, la qualità della materia prima è strettamente collegata all'organizzazione dell'intera filiera.
La distanza tra i luoghi di produzione e gli stabilimenti, le modalità di raccolta e la stagionalità possono rendere particolarmente importante una gestione accurata dei tempi e delle temperature.
Non significa che le imprese del territorio presentino automaticamente maggiori criticità.
Significa che ogni organizzazione deve costruire controlli adeguati alla propria realtà produttiva, senza affidarsi a procedure generiche.
Lo stesso principio riguarda le imprese di Nuoro, Macomer, Siniscola e degli altri territori della Sardegna nei quali operano attività lattiero-casearie.
Il Manuale HACCP deve indicare chi decide e come intervenire
Un piano di autocontrollo efficace non si limita a prevedere la registrazione delle temperature.
Deve definire criteri di accettazione, responsabilità, modalità di controllo, gestione delle anomalie e azioni correttive.
L'operatore deve sapere quando fermare il processo e a chi rivolgersi.
Il responsabile deve poter dimostrare su quali elementi si è basata la decisione di accettare o respingere una materia prima.
Per approfondire il tema documentale, leggi anche l'articolo di HACCP Sardegna™: Registrazioni HACCP: bisogna davvero compilare tutto ogni giorno?.
La differenza è sostanziale: una registrazione documenta un controllo; una procedura efficace aiuta a decidere cosa fare quando quel controllo evidenzia un problema.
Il Polo HACCP della Sardegna™: competenze specialistiche per le imprese alimentari
La gestione delle non conformità nella filiera lattiero-casearia richiede competenze che possono coinvolgere microbiologia alimentare, tecnologie di trasformazione, igiene, organizzazione aziendale e normativa.
È proprio questa integrazione a caratterizzare il Polo HACCP della Sardegna™, promosso da 626 School con il contributo di professionisti specializzati nella sicurezza alimentare.
Il Polo sviluppa un modello nel quale consulenza, formazione e assistenza operativa contribuiscono a rendere il sistema di autocontrollo concretamente applicabile.
Perché un Manuale HACCP deve aiutare l'impresa a lavorare meglio e a prevenire i rischi, non limitarsi a descrivere procedure che nessuno utilizza.
Consulenza HACCP per caseifici e imprese agroalimentari in Sardegna
626 School affianca le imprese nella predisposizione e nell'aggiornamento dei sistemi di autocontrollo, nell'analisi dei pericoli, nella definizione delle procedure operative e nella formazione del personale.
Per un caseificio, il supporto può riguardare la verifica dei controlli al ricevimento del latte, la gestione delle non conformità, la rintracciabilità e l'organizzazione delle azioni correttive.
Attraverso il servizio Consulenza HACCP Cagliari – 626 School, operativo anche a supporto delle imprese del territorio regionale, è possibile richiedere un confronto sulle esigenze della propria attività.
La tua azienda saprebbe decidere cosa fare se domani arrivasse una partita di latte con una temperatura anomala?
Se la risposta dipende dall'esperienza di una sola persona e non da una procedura condivisa, potrebbe essere il momento di verificare l'efficacia del sistema di autocontrollo.
Contatta 626 School al numero 070 781090 oppure scrivi a segreteria@626school.it.
La sicurezza alimentare comincia anche dalla capacità di riconoscere una non conformità e prendere la decisione corretta, prima che diventi un problema più grande.
Riferimenti normativi e approfondimenti
Regolamento (CE) n. 853/2004 – Allegato III, Sezione IX, requisiti specifici per latte crudo e prodotti lattiero-caseari.
Regolamento (CE) n. 852/2004 – igiene degli alimenti e procedure basate sui principi HACCP.
Regolamento (CE) n. 178/2002 – principi generali della legislazione alimentare, sicurezza e rintracciabilità.
Polo HACCP della Sardegna™ – consulenza, formazione e competenze specialistiche.
Consulenza HACCP Cagliari – 626 School – assistenza alle imprese alimentari.
#HACCPSardegna #CaseificiSardegna #SicurezzaAlimentare #Nuorese #ConsulenzaHACCP